
کانورتینگ تیشو چیست؟ از رول مادر تا دستمال کاغذی و محصول نهایی
تبدیل رول مادر به دستمال کاغذی یک مرحله ساده برش نیست؛ مسیر مهندسیشدهای از بازکردن و هدایت ورق تا لایهگذاری، تا یا رولپیچی، پرفراژ، برش، شمارش، کنترل کیفیت و بستهبندی است. در این راهنما، مسیر محصولات رولی و تاشده را جداگانه و دقیق بررسی میکنیم.

SEARCH / AI
کانورتینگ تیشو (Tissue Converting) مرحله تبدیل رول مادر یا Parent Reel به دستمال کاغذی، دستمال توالت، حوله کاغذی و محصولات مشابه است. پس از بازکردن ورق، عملیات متناسب با محصول مانند برجستهسازی و اتصال لایهها، پرفراژ و رولپیچی، تا و برش، شمارش، بستهبندی و کنترل کیفیت انجام میشود. ترتیب دقیق عملیات به نوع محصول و طراحی خط وابسته است.
فهرست بخشهای مقاله و دسترسی سریع
تولید کاغذ تیشو با کانورتینگ تیشو یک فرایند نیست
برای فهم دقیق تولید دستمال کاغذی از رول مادر باید مرحله ساخت ورق پایه را از مرحله تبدیل آن به محصول مصرفی تفکیک کنیم.
ساخت ورق تیشو و رول مادر
آمادهسازی الیاف، تشکیل ورق، آبگیری و خشککردن، سپس جمعشدن تیشوی تولیدشده روی رولهای بزرگ. محصول این مرحله هنوز لزوماً آماده مصرف یا بستهبندی فروشگاهی نیست.
تبدیل رول مادر به محصول نهایی
رول مادر باز میشود و با توجه به محصول، لایهها تنظیم میشوند؛ ورق میتواند پرفراژ و رولپیچی شود یا بهصورت دستمال تاشده دربیاید. سپس برش، شمارش، کنترل و بستهبندی انجام میشود.
تعریف صنعتی بالا با مرور پژوهشی Vieira و همکاران در BioResources (2023) و معرفی زنجیره ارزش تیشو در Valmet سازگار است. تفاوت اصلی این است که Paper Making ورق پایه را تولید میکند و Converting شکل نهایی، ابعاد، نحوه مصرف و بستهبندی را تعیین میکند.
یک رول مادر، چند مسیر تبدیل؛ خط تولید را براساس محصول ببینید
روی هر نوع محصول بزنید. توالی زیر، الگوی عمومی صنعت است؛ آرایش دقیق دستگاهها و عملیات اختیاری میتواند با خط و محصول تغییر کند.
مسیر تولید محصولات رولی
از رول مادر به رولهای مصرفی با طول، قطر و عرض مشخص
در مسیر رولی، ورق بازشده ممکن است برجسته و بهصورت چندلایه تنظیم شود؛ سپس پرفراژ و روی مغزی یا بهشکل بدون مغزی رولپیچی میشود. رول بلند حاصل، Log نام دارد و در مرحله برش عرضی به رولهای کوتاه مصرفی تقسیم میشود.
- تنش و هدایت صحیح Web
- یکنواختی پرفراژ و طول رول
- قطر رول، برش و لبه تمیز
- تعداد رول و صحت بستهبندی
برای مشاهده مسیرهای ماشینآلات صنعتی، خطوط محصولات رولی Valmet و خطوط محصولات تاشده Valmet دو منبع مجزا هستند. این ابزار تعاملی، شماتیک آموزشی است و جای نقشه مهندسی یا دستورالعمل کار با دستگاه را نمیگیرد.
شروع کانورتینگ تیشو از رول مادر: Unwinding، هدایت ورق و تنظیم کشش
ورق بسیار نازک تیشو باید در سرعت کاری مناسب از رول مادر باز شود؛ بدون آنکه پارگی، چروک، انحراف لبه یا تغییر غیرضروری خواص رخ دهد.
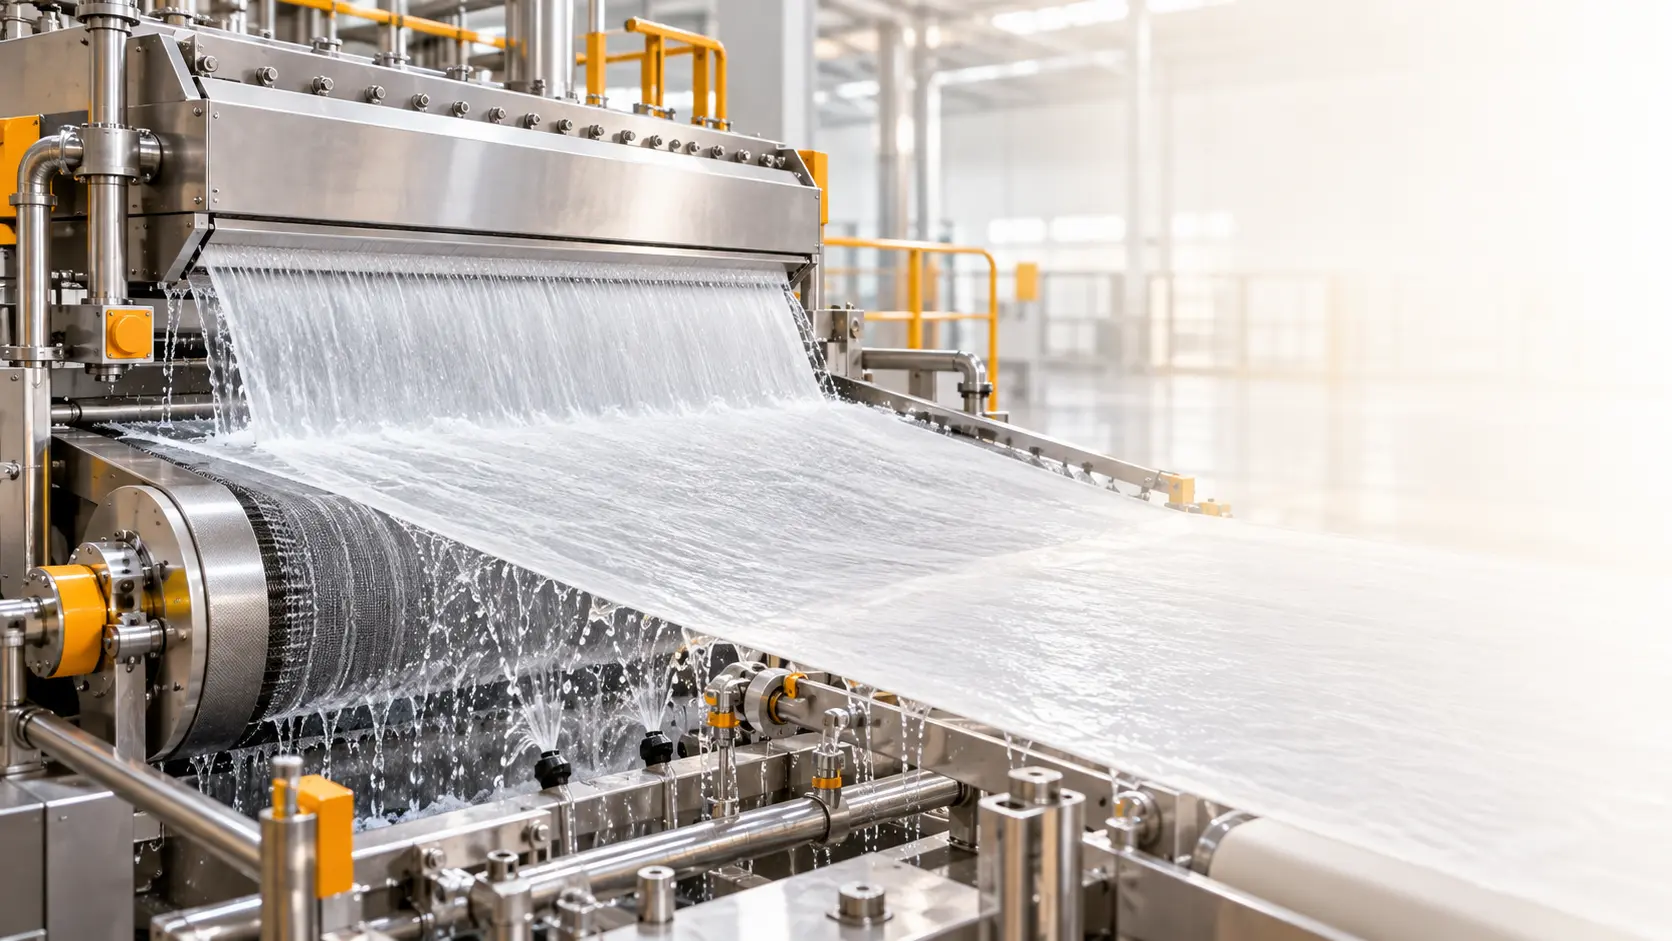
از Parent Reel تا Web پایدار
در بازکن رول (Unwinder)، ورق پیوسته از رول مادر جدا میشود. Web Tension یا کشش ورق، Edge Guiding یا هدایت لبه و وضعیت اتصال ورق در تعویض رول، بر پایداری مرحلههای بعد اثر میگذارند. کشش نامناسب میتواند پارگی یا کشیدگی غیرخواسته ایجاد کند؛ کشش کافی نیز برای هدایت پایدار لازم است.
در بعضی ساختارها، Slit Rewinder برای تقسیم عرض، جمعکردن یا ترکیب رولهای مادر پیش از خط اصلی تبدیل بهکار میرود؛ الزاماً هر عملیات Slitting در یک نقطه یکسان انجام نمیشود. Valmet درباره نقش Rewinder توضیح میدهد.
دستمال توالت و حوله کاغذی رولی چگونه از رول مادر تولید میشوند؟
در تولید محصولات رولی، هدف تبدیل Web بزرگ به رولهای مصرفی با تعداد ورق، طول، قطر، عرض و بستهبندی هدف است؛ نه تولید دوباره ورق سلولزی.
Embossing و لایهگذاری
بسته به نوع محصول، الگوی برجسته و اتصال لایهها پیش از رولپیچی تنظیم میشود. فشار بیشتر الزاماً کیفیت بالاتر نمیآورد.
پرفراژ و تعیین طول برگ
پرفراژ مسیر جداشدن برگها را تعریف میکند. Cut و Bridge باید میان حمل پایدار و جداسازی آسان تعادل برقرار کنند.
Rewinding و ساخت Log
ورق روی مغزی یا در ساختار بدون مغزی پیچیده میشود تا رول طولانی تولید گردد. کنترل تنش، تعداد دور و قطر مهم است.
Log Saw و بستهبندی
رول طولانی با برش عرضی به رول مصرفی تبدیل میشود. پس از کنترل لبه، شمارش و گروهبندی، بستهبندی صورت میگیرد.
فرق Slitting و Log Saw چیست؟
Slitting عمدتاً به تقسیم طولی Web یا رول از نظر عرض اشاره دارد؛ در مقابل، Log Saw رول طولانی حاصل از رولپیچی را از عرض به رولهای کوتاه مصرفی برش میدهد. یکی گرفتن این دو، مسیر خط تبدیل دستمال توالت را نادرست توضیح میدهد.
برای درک اثر پرفراژ بر رفتار ورق، مقاله تخصصی پرفراژ دستمال توالت و Perforation Efficiency را ببینید. درباره برجستهسازی و اتصال لایهها نیز راهنماهای Embossing و Ply Bonding را بخوانید.

کانورتینگ دستمال کاغذی جعبهای: Folding و Interfolding چگونه کار میکنند؟
محصول تاشده با رول دستمال متفاوت است: ورق پس از آمادهسازی، طبق الگوی تا و شمارش هدف به دستههای آماده بستهبندی تبدیل میشود؛ لزوماً مسیر Log Saw را طی نمیکند.

از Web به Stack یا دسته دستمال
در خط Facial Tissue Converting، پس از Unwinding و هماهنگسازی لایهها، ورق میتواند در ماشین Folder / Interfolder تا شود. در برخی طراحیها، تاها بهصورت درهمقرارگرفته شکل میگیرند تا با بیرونکشیدن یک دستمال، لبه دستمال بعدی نیز برای برداشت آماده شود. سپس دستهها برش، شمارش و بستهبندی میشوند.
الگوی V-Fold، Z-Fold یا سایر شکلهای تا به کاربرد و طراحی محصول مربوط است؛ نمیتوان از روی ظاهر تمام بستهها نوع دقیق دستگاه را نتیجه گرفت. برای نمونه مسیرهای صنعتی، خطوط Folded Tissue در Valmet را بررسی کنید.
هندسه و تقارن تا
تا باید شکل پایدار، بیرونکشیدن مناسب و تطابق با ابعاد محصول را فراهم کند.
تعداد و ارتفاع دسته
شمارش و چیدمان دستهها باید با مشخصات روی بسته هماهنگ بماند.
برش، انتقال و بستهبندی
لبهها، ترتیب برگها و بستهبندی باید متناسب با کاربرد نهایی مدیریت شوند.
جدول عملیات کانورتینگ؛ هر ایستگاه چه کاری انجام میدهد؟
این جدول یک مرجع فشرده برای خواندن اصطلاحات «خط تولید دستمال کاغذی از رول مادر» است و تفاوت مراحل عمومی را مشخص میکند.
| عملیات | هدف و خروجی | مناسب کدام محصول؟ | نقطه کنترل مهم |
|---|---|---|---|
| Unwinding | بازکردن و هدایت ورق از Parent Roll | تقریباً همه مسیرها | کشش، همراستایی، پارگی |
| Slitting / Combining | تقسیم عرض، ترکیب یا بازپیچی رول در پیکربندیهای لازم | متناسب با طراحی خط | عرض و کیفیت لبه |
| Embossing / Lamination | تغییر بافت سطح و/یا ایجاد اتصال متناسب لایهها | رولی و تاشده؛ در صورت نیاز | فشار، طرح، یکنواختی اتصال |
| Perforation | ایجاد خطوط جداشدن ورقها | معمولاً محصولات رولی ورقدار | Cut/Bridge و نیروی جدایش |
| Rewinding | پیچیدن ورق به رول یا Log | دستمال توالت و حوله رولی | طول، قطر، کشش، مغزی |
| Folding / Interfolding | تا کردن و نظمدادن به برگهای مصرفی | دستمال جعبهای، دستمال سفره و مانند آن | هندسه تا، شمارش، همراستایی |
| Log Saw / Cutting | برش عرضی Log یا برش دسته/ورق | ابزار برش متفاوت براساس مسیر | کیفیت لبه و ابعاد نهایی |
| Counting & Packaging | شمارش، گروهبندی و بستهبندی | تمام خانوادههای محصول | تعداد درست، یکپارچگی بسته، خوانایی مشخصات |
منابع پشتیبان: مرور علمی عملیات Converting، کارکرد Slit Rewinder و نظارت بر Web و نقصهای فرایندی از AMETEK.
کانورتینگ چه اثری بر نرمی، جذب، استحکام و حجم تیشو میگذارد؟
مرحله تبدیل فقط «ظاهر» را تغییر نمیدهد. بسته به فشار، الگو، تعداد لایه و شرایط عملیات، برخی ویژگیهای عملکردی محصول نهایی نیز تغییر میکنند.
نرمی و حس لمس
فشارها و تغییر بافت میتوانند نرمی سطح و احساس هنگام تماس را تغییر دهند. اثر مثبت یا منفی برای همه الگوها یکسان نیست.
جذب و حجم ظاهری
برجستهسازی و ساختار لایهها میتوانند فضای میانلایهای و مسیر برخورد مایع با ورق را تغییر دهند؛ نتیجه به طراحی و ماده پایه وابسته است.
استحکام در مصرف
برش، پرفراژ، لایهگذاری و کشش خط باید با استحکام پایه تیشو سازگار باشند؛ کنترل کیفیت پایان کار برای تشخیص نقص ضروری است.

برای تحلیل عمیقتر: گرماژ یا GSM تیشو، برجستهسازی تیشو و آزمونهای کنترل کیفیت. این موضوعات در مطالعه مروری Vieira و همکاران نیز بحث شدهاند.
کنترل کیفیت کانورتینگ باید با شکل محصول هماهنگ باشد
با انتخاب خانواده محصول، نمونه نقاط کنترل را ببینید. این موارد چارچوب آموزشیاند؛ حدود پذیرش باید از مشخصات واقعی محصول و روش آزمون تأییدشده تعیین شوند.
تطابق تعداد برگ در هر واحد با مشخصات محصول.
تا و خروج دستمال از بسته بدون مشکل.
برش تمیز و حداقل نقص قابل مشاهده.
درستی نام محصول، تعداد و سلامت بسته.
بستهبندی آخرین مرحله کانورتینگ نیست؛ نقطه اتصال کیفیت به تجربه مصرف است
مرحله Packing باید مشخصات درست محصول را منتقل و از شکل و پاکیزگی محصول در مسیر نگهداری و توزیع محافظت کند.
چه چیزهایی در بسته باید روشن بماند؟
نام و نوع محصول، تعداد لایه، تعداد برگ یا رول، اندازه بسته و مشخصات واقعی باید با خروجی خط مطابقت داشته باشد. ۲۵۰ برگ دولا یعنی ۲۵۰ برگ مصرفی با دو لایه در هر برگ؛ نباید آن را «۵۰۰ برگ چهارلایه» نامید. همچنین بستههای چندعددی را باید از تعداد برگ هر واحد داخلی جدا خواند.
برای انتخاب محصولات فروشگاهی، مشخصات نهایی هر مدل را در فروشگاه دلین کلین بررسی کنید. اگر موضوع شما تأمین سازمانی است، مسیر همکاری و خرید عمده جداگانه در دسترس قرار دارد.
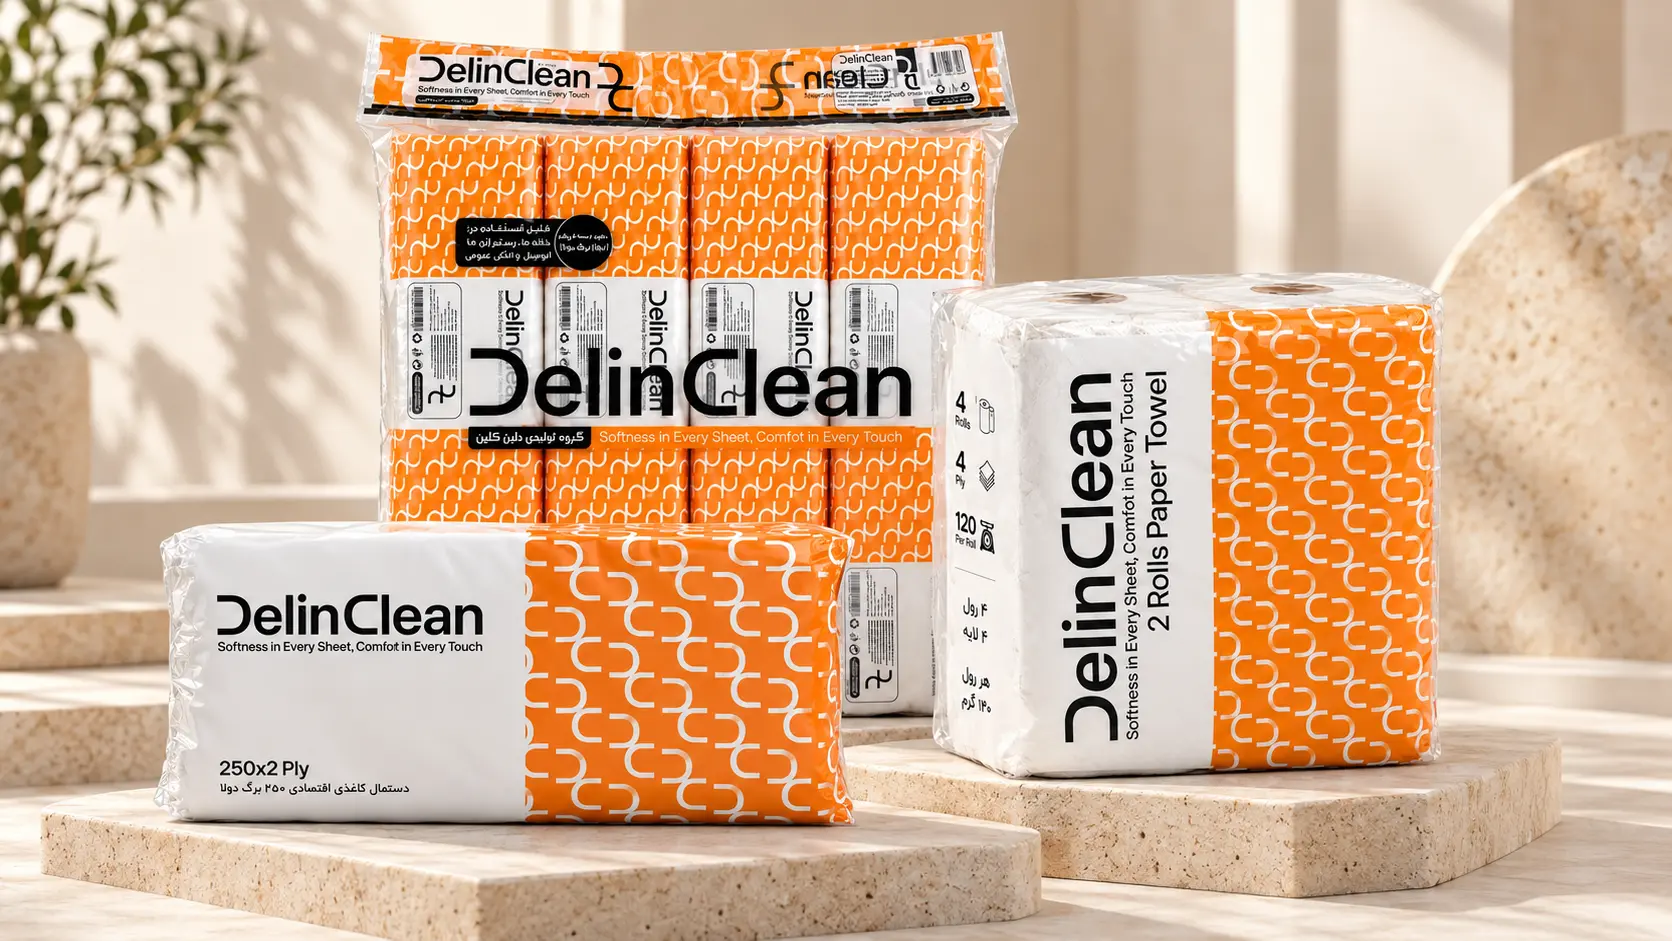
نمونه محصولات واقعی دلین کلین و مسیر انتخاب درست
این بخش برای پیوند دانش فنی با صفحات واقعی محصولات است؛ ویژگیهای اختصاصی، دستگاه یا فناوری ساخت هیچ محصولی بدون مستندات رسمی ادعا نمیشود. مشخصات و موجودی بهروز در صفحات محصول قابل مشاهدهاند.

دستمال کاغذی ۲۵۰ برگ دولا
نمونه محصول تاشده؛ تعداد برگ و لایه را در صفحه محصول بررسی کنید.
مشاهده مشخصات واقعی محصول ←
دستمال توالت ۲ رول چهارلایه
نمونه محصول رولی؛ تعداد رول، تعداد لایه و قیمت را از صفحه محصول بخوانید.
مشاهده مشخصات واقعی محصول ←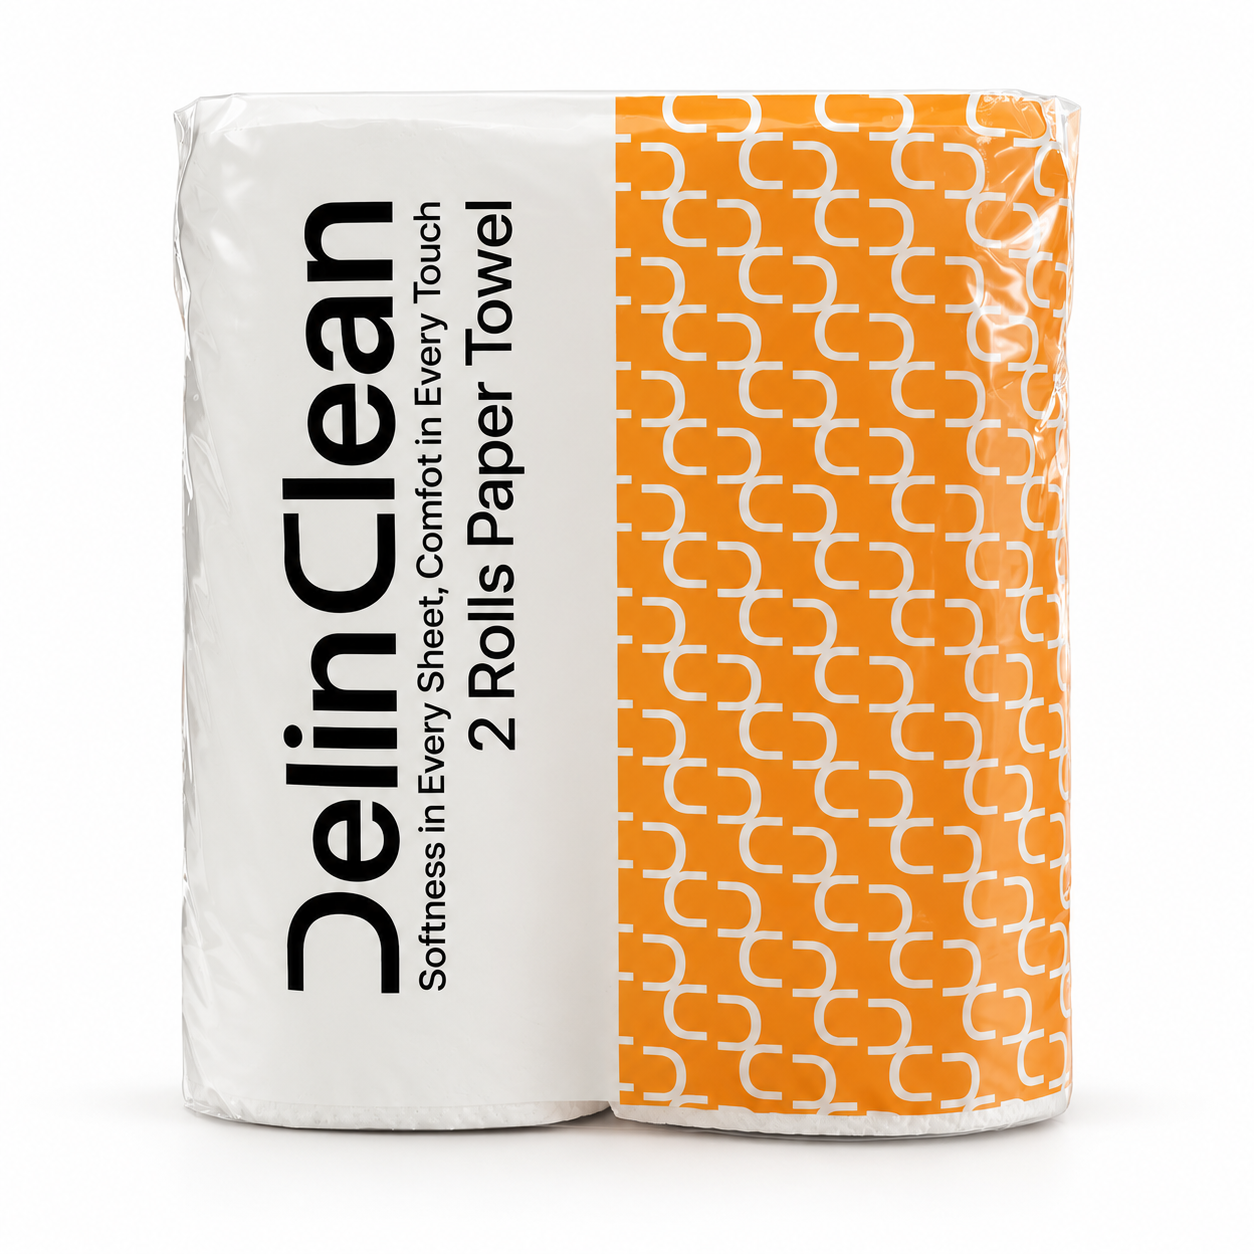
حوله کاغذی ۲ رول چهارلایه
نمونه محصول رولی برای کاربردهای متناسب؛ اطلاعات قطعی در صفحه کالا است.
مشاهده مشخصات واقعی محصول ←شفافیت فنی درباره برند و خط تولید
مقاله حاضر درباره اصول عمومی کانورتینگ تیشو است. تصاویر فنی صفحات علمی سایت، تصاویر آموزشیاند و نباید بهعنوان سند تصویری از خط تولید یا ماشینآلات اختصاصی دلین کلین معرفی شوند. همچنین تصویری از بستهبندی، بهتنهایی نوع فناوری DCT/TAD، مدل Rewinder یا روش Lamination را اثبات نمیکند.
پرسشهای متداول درباره تبدیل رول مادر به دستمال کاغذی
پاسخهای کوتاه برای خواننده و بازیابی اطلاعات؛ بدون وعده نمایش FAQ Rich Result در گوگل.
کانورتینگ تیشو چیست؟
کانورتینگ یا Tissue Converting مجموعه عملیات تبدیل رول مادر تیشو به محصول مصرفی است؛ مانند بازکردن ورق، تنظیم لایهها، برجستهسازی در صورت نیاز، تا یا رولپیچی، برش، شمارش و بستهبندی.
آیا کانورتینگ همان تولید ورق تیشو است؟
خیر. Paper Making ورق تیشو را از الیاف و خمیر تولید کرده و معمولاً به شکل رول مادر جمع میکند؛ کانورتینگ شکل نهایی و بستهبندی محصولات مصرفی را میسازد.
رول مادر تیشو چگونه به دستمال توالت تبدیل میشود؟
ورق باز میشود، ممکن است مراحل تنظیم لایه و Embossing را طی کند، برای جداسازی برگها پرفراژ شود، سپس به صورت رول بلند (Log) پیچیده شده و با برش عرضی به رولهای مصرفی تبدیل و بستهبندی گردد.
دستمال کاغذی جعبهای هم از Rewinder و Log Saw عبور میکند؟
نه لزوماً. بسیاری از محصولات جعبهای از مسیر Folding یا Interfolding و برش/شمارش دسته دستمال عبور میکنند. ترتیب تجهیزات به محصول و پیکربندی واقعی خط بستگی دارد.
فرق Embossing و Creping چیست؟
Creping معمولاً در مرحله ساخت ورق و مرتبط با جداشدن کاغذ از خشککن، ساختار ورق را تغییر میدهد؛ Embossing غالباً در کانورتینگ با رول یا سطوح طرحدار، نقش و برجستگی ایجاد میکند. این دو فرایند جایگزین یکدیگر نیستند.
Slitting با Log Saw چه تفاوتی دارد؟
Slitting برای تقسیم طولی Web یا رول از نظر عرض بهکار میرود؛ Log Saw رول طولانی را از عرض به رولهای کوتاه مصرفی برش میدهد.
آیا کانورتینگ میتواند نرمی و جذب دستمال کاغذی را تغییر دهد؟
بله، بعضی عملیات مانند Embossing و Lamination میتوانند خواص نهایی را تغییر دهند؛ اما جهت و مقدار اثر به الگوی عملیات، ماده پایه، فشار و ساختار محصول بستگی دارد و برای همه محصولات ثابت نیست.
چطور مشخصات محصول نهایی را پس از کانورتینگ درست بخوانیم؟
تعداد برگ، تعداد لایه، تعداد رول یا تعداد بستههای داخلی را جدا بخوانید و این مقادیر را با صفحه رسمی همان محصول تطبیق دهید. این مقادیر قابل جایگزینی با یکدیگر نیستند.
منابع علمی و تخصصی معتبر درباره Tissue Converting
منابع زیر برای تعریف عملیات، جداسازی مسیر محصولات تاشده و رولی و کنترل خواص تیشو انتخاب شدهاند. لینکها مستقیم هستند و ویژگیهای nofollow یا sponsored ندارند؛ این موضوع تضمین افزایش رتبه نیست.
- Vieira, Fiadeiro & Costa — Converting operations impact on tissue paper product properties (2023) ↗BioResources · مروری علمی بر Unwinding، Embossing، Lamination، Perforation، Cutting و Packing
- Valmet — Tissue Solutions: from fiber to finished products ↗معماری تولید تیشو، کانورتینگ، بستهبندی و کنترل کیفیت
- Valmet — The rewinder as an enabler ↗نقش رول مادر، Slitting و Rewinding در مسیر تبدیل
- Valmet — Converting lines for folded tissue ↗خطوط Fold و Interfold برای محصولات تاشده
- Valmet — Start-up lines for rolled tissue: X Series ↗نمونه پیکربندی صنعتی خطوط محصولات رولی
- AMETEK Surface Vision — Tissue Converting ↗نظارت بر نقصهای Web و فرایندهای بازپیچی و برش
- Cui et al. — Industrial Implementation of Digital Twin in the Tissue Paper Converting System (2025) ↗Processes / MDPI · نمونه پژوهشی نظارت و مدلسازی سامانه کانورتینگ
از دانستن فرایند تا انتخاب آگاهانه محصول
با شناخت کانورتینگ، تعداد برگ و لایه، کیفیت برش و نوع بستهبندی را دقیقتر میخوانیم. برای مشخصات واقعی هر محصول به صفحه همان کالا مراجعه کنید؛ برای خرید سازمانی نیز مسیر همکاری در دسترس است.
منبع: تیم محتوای دلین کلین | محتوای آموزشی عمومی صنعت — بدون ادعای مدل ماشینآلات اختصاصی برند
دیدگاهتان را با ما در میان بگذارید
تجربه، پرسش یا نکتهای درباره این مقاله دارید؟ دیدگاه شما میتواند به انتخاب بهتر دیگر خوانندگان کمک کند.
اولین نفری باشید که نظر یا تجربه خود را درباره این مقاله مینویسد.
نظر شما درباره این مقاله چیست؟
فیلدهای ضروری با علامت ستاره مشخص شدهاند. ایمیل شما منتشر نخواهد شد.